







Advertising [Product3rdColumn]
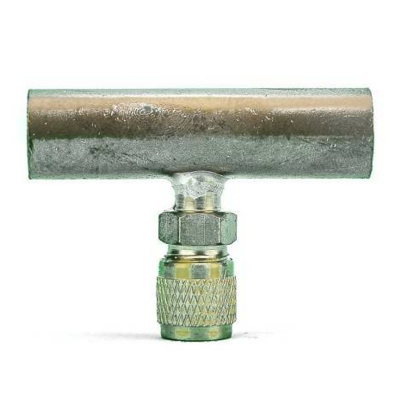
Manchon En Cuivre 5/8 Raccord À Souder Avec Soupape Obus Plug
IMPORTANTE: No se aceptan devoluciones de compresores ni unidades condensadoras. Asegúrese que producto necesita antes de realizar su compra.
Types de brasage à la lampe : brasage tendre et fort. Dans cet article vous verrez tout ce qu'il faut savoir pour réaliser des brasages de tuyauteries en cuivre ou d'autres métaux à l'aide d'une lampe à souder, très utile si vous voulez réparer une fuite d'une tuyauterie en cuivre ou si vous voulez installer un radiateur, un lavabo, etc. Le brasage du cuivre ou d'autres métaux à la lampe consiste en l'union de parties de cuivre à l'aide d'un deuxième métal qui se fond entre elles. La température de fusion de la barre du métal d'apport doit être inférieure à celle du cuivre ou du métal à braser. La pièce à braser ne se fond pas, il ne s'agit donc pas d'un brasage par fusion du matériau de base. Ce type de brasage s'emploie lorsqu'on veut unir des matériaux différents, ou qui ont peu de brasabilité et quand une résistance élevée n'est pas requise. C'est la technique de brasage la plus facile à réaliser, même pour les novices en bricolage. Il existe deux types de brasage en ce qui concerne la température de fusion du matériau d'apport : le brasage tendre et le brasage fort. Le brasage tendre nécessite d'atteindre des températures inférieures à 450°C, tandis que le brasage fort emploie des températures supérieures à 450°C. Par exemple les matériaux d'apport constitués d'argent et de cuivre nécessitent des températures de 600°C et 900°C. Plus la température de fusion du matériau d'apport sera élevée, plus la résistance de l'union sera grande. En électronique le matériau d'apport est constitué de 60% d'étain et de 40% de plomb et la température nécessaire pour sa fusion est de seulement 190°C. Auparavant avec les tuyauteries en plomb on utilisait une grande proportion de plomb dans le matériau d'apport, mais aujourd'hui avec les canalisations en cuivre il a été éliminé du matériau d'apport en le remplaçant par du cuivre et une proportion plus élevée d'étain. Le matériau d'apport qui s'emploie dans les brasages forts est généralement un alliage de cuivre, de phosphore de cuivre et de zinc, ou de cuivre et d'argent. Le point de fusion se situe entre 600°C et 880°C. Les alliages ayant une grande proportion d'argent (40%) sont recommandés pour la réalisation de brasages à grande résistance mécanique et sont ceux qui s'emploient pour les raccordements de conduits de gaz en cuivre et en laiton. Le laiton s'utilise pour l'union de pièces en acier. Le métal d'apport ou fondant s'utilise avec un flux, qui se charge d'éliminer les impuretés de la surface d'union et aussi les oxydes pour que le fondant adhère bien. Choix de la lampe à souder appropriée en fonction du type de brasage à réaliser. La lampe à souder : elle s'alimente d'une cartouche de butane ou butane/propane. Elle est idéale pour réaliser des brasages tendres (avec fil d'étain). Lampe à souder : elle s'alimente par des bonbonnes de gaz butane ou propane et qui fournissent une flamme plus grande, elles viennent généralement avec diverses buse pour différentes applications. Cette lampe sert à braser différents métaux et alliages : étain, cuivre, laiton, aluminium et zinc. Son utilisation est déconseillée pour les métaux ferreux car elle offre peu de résistance mécanique dans les unions. Lampe bi-gaz : elle s'alimente par une cartouche de GPL ou d'acétylène, mélangé

feedback Signaler le commentaire