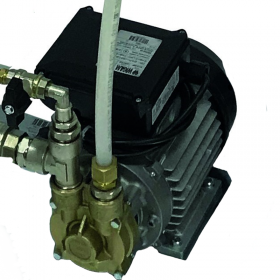
✅ POMPA PER ALTO VUOTO A DOPPIO STADIO LINEA PROFESSIONALE.✅ Progettata e costruita secondo i criteri più avanzati.✅ Miglior livello di vuoto finale del mercato, 1 x 10-2 = 0,01 mbar = 7,5 micron.✅ Alta affidabilità.✅ Rendimento elevato.✅ Particolarmente leggera.✅ Grado di protezione IP54.✅ Incombustibilità (R32-R1234yf).
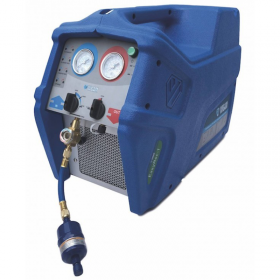
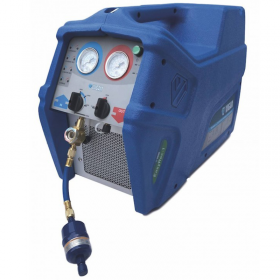
Ideale Per Il Riciclo Di Grandi Volumi Di Refrigerante, Come Unità Frigorifere, Contenitori E Serbatoi Di Refrigerante, Dove È Richiesta Una Grande Capacità Di Recupero Allo Stato Gassoso.
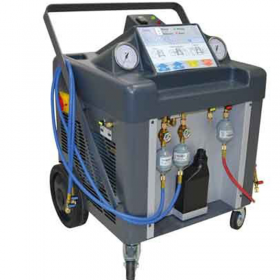
Sistema Di Distillazione Con Controllo Del Flusso Di Refrigerante Liquido Che Permette La Separazione Di Olio/Additivi Fino A 900 Cc Di Altissima Efficienza. Dispositivo Di Evacuazione Automatica Che Consente Un Facile Cambio Del Tipo Di Refrigerante.
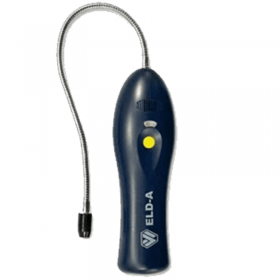
Il Rilevatore Di Perdite Eld-A Utilizza Un Sensore Sviluppato Appositamente Per Il Rilevamento Della Miscela Azoidro (95% Azoto + 5% Idrogeno). Questa Miscela È Stata Sviluppata In Conformità Al Regolamento (Ce) N.1516/2007.
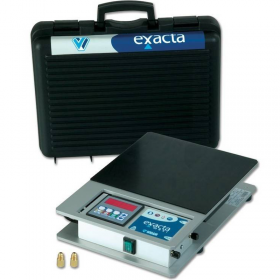
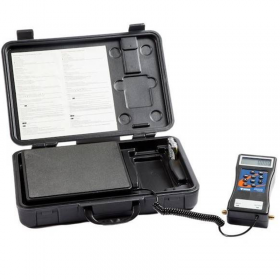
Bilancia Elettronica Programmabile Portata 100 Kg
Display Display.
Carichi E Recuperi Ad Alta Precisione.
Design Robusto Per Linee Di Produzione Di Piccole E Medie ±±.
Utilizzabile Con Tutti I Refrigeranti (Inclusi R410A E R32).
Leggero, Maneggevole, Facile Da Usare.
Programmabile Con Microprocessore.
Memorizzazione Dei Dati Programmati In Caso Di Interruzione Dell'Alimentazione.